Billet Aluminum çi ye?
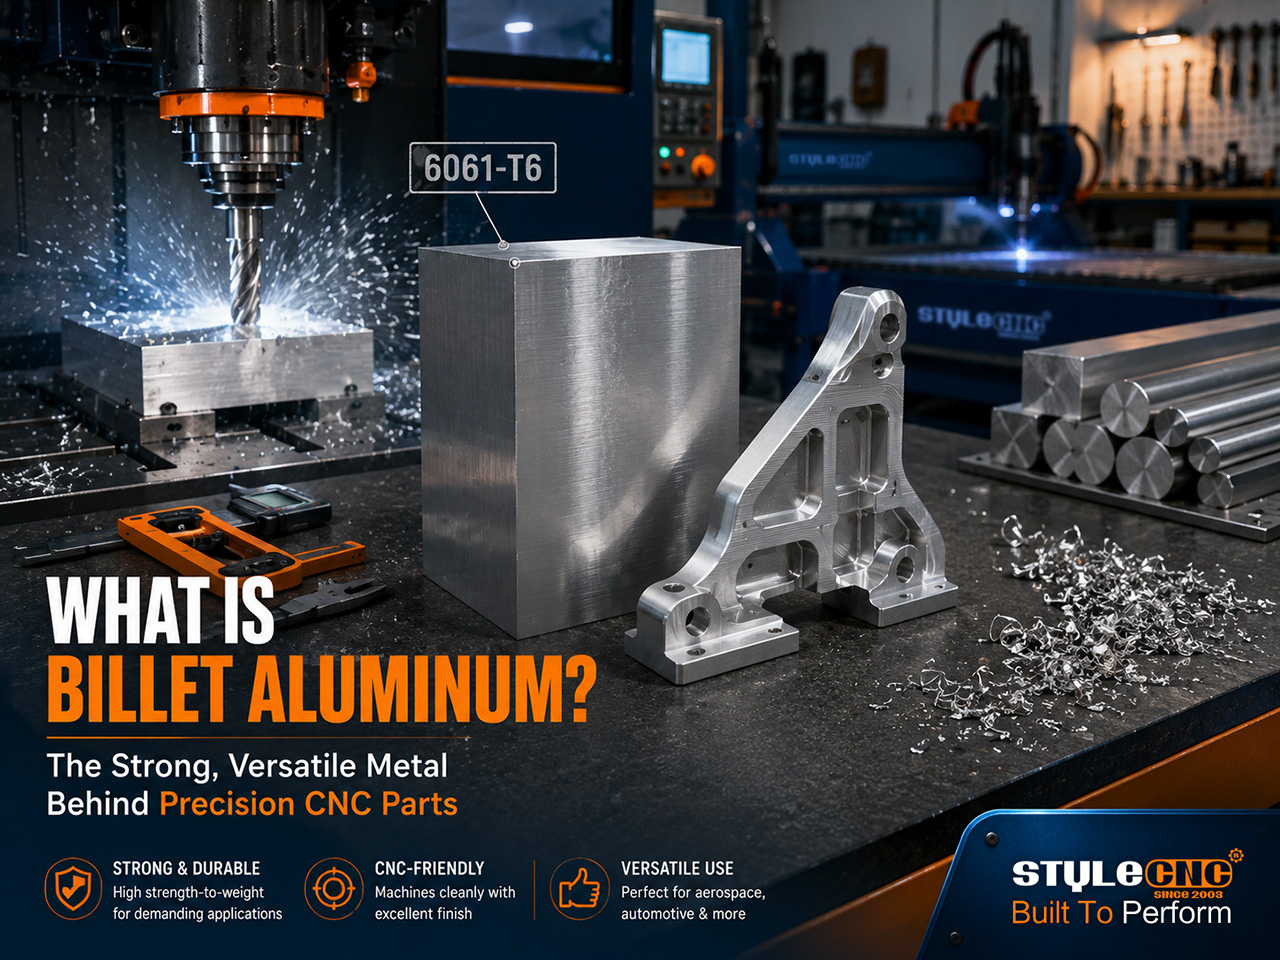
Aluminiuma bilet blok an çîpek zexm a aluminiuma kolandî ye, ku ji çîmentoyek avêtinê tê derxistin an jî pêçandin û dûv re li gorî dirêjahî tê birîn. Parçeyên ku wekî bilet têne binavkirin, ji vê madeya zexm têne makînekirin, ne ku di qalibekê de têne rijandin (avêtin) an jî bi çekiç têne şekilkirin (çêkirin). Pêvajoya biletê avahiyek danî ya domdar û tevgerîna makînekirinê ya pêşbînîkirî dide.
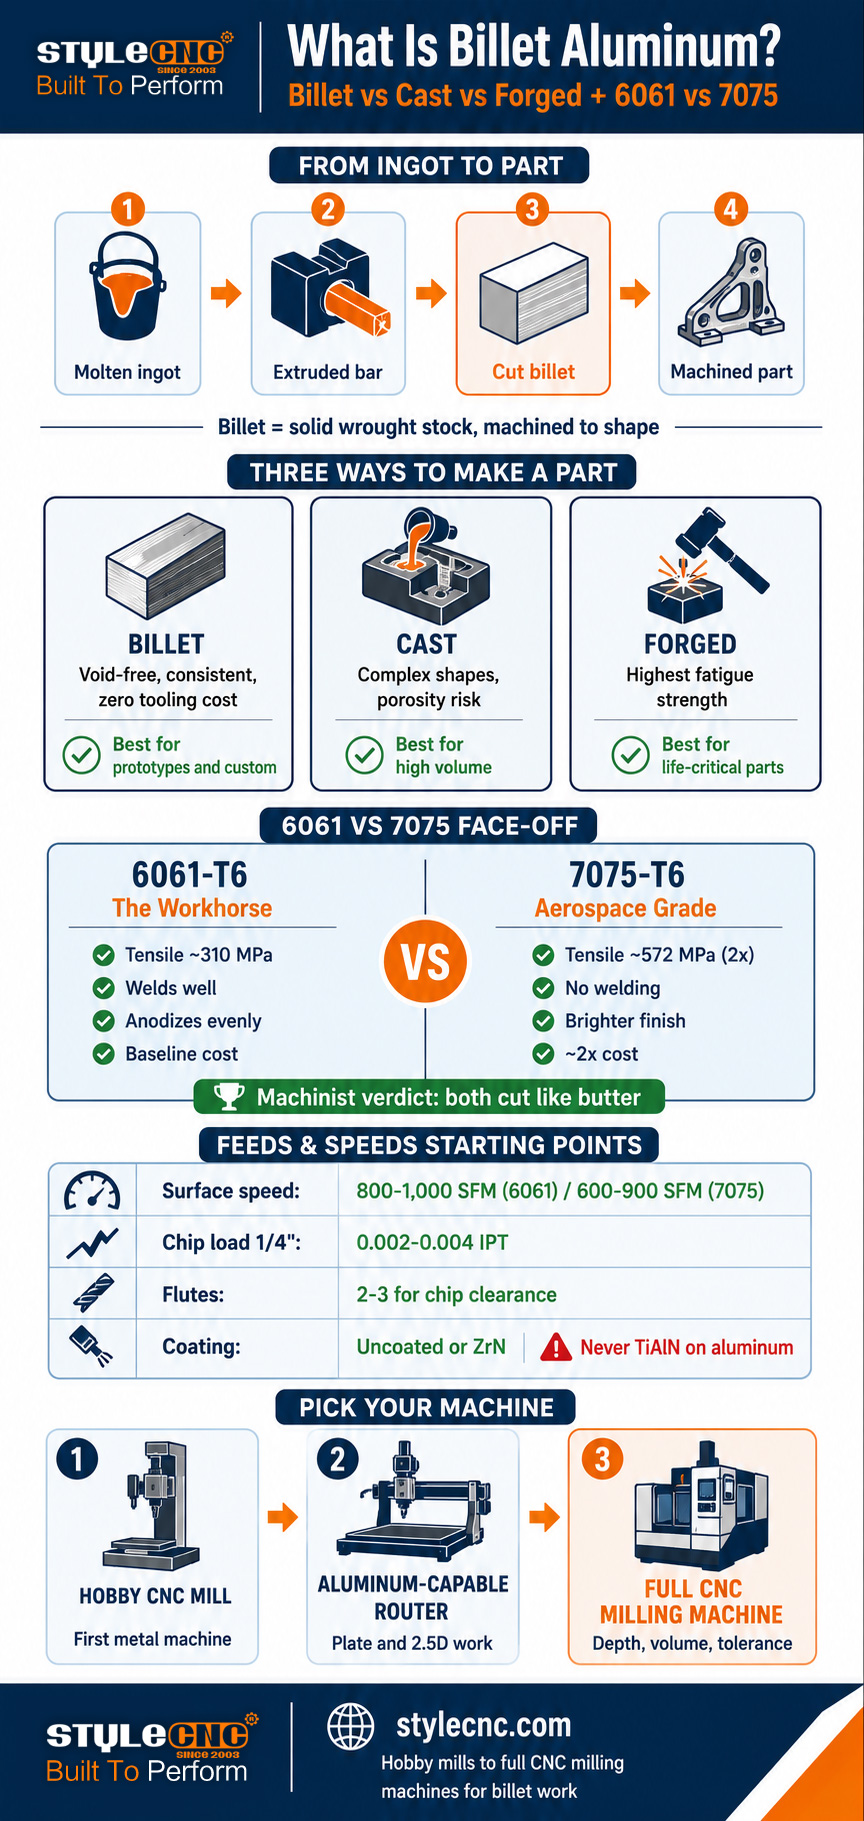
Bi rastî, zîv cureyekî stoka xav vedibêje, ne materyalekî sihirî. Aluminium wekî metalê heliyayî dest pê dike ku di nav qalibên mezin ên avêtinê de tê rijandin. Dûv re ew qalib têne derxistin an jî bi germî têne gêrkirin û dibin bar, gilover û plaka, pêvajoyek ku metalê dipêçe, avahiya wê ya danî baştir dike û piraniya valahiya navxweyî ya ku avêtinê li dû xwe dihêle ji holê radike. Wê barê çêkirî bikin blokên bi qasî perçeyê kar û hûn zîvên biha digirin.
Dema ku hilberîner dibêje perçeyek ji madeyeke zexm e, mebesta wî ew e ku ew ji wê madeya zexm a çêkirî hatiye çêkirin. Hemû materyalên ku ne perçe ne wekî perçe têne birîn. Ev di forma xwe ya herî paqij de çêkirina kêmker e, û ji ber vê yekê ye ku perçeyên madeyê hem navûdengek kalîteyê û hem jî lêçûnek bilind digirin: pêvajo materyalê îsraf dike lê perçeyên bi avahiyek navxweyî ya yekreng, tîr û bê valahî çêdike.
Qalîte û xweşiya li dora perçeya zîv bi piranî heq e lê pir caran zêde tê firotin. Perçeyek rijandî ya bi awayekî rast hatî çêkirin dikare ji perçeyek perçeya zîv a bi awayekî nebaş hatî çêkirin çêtir performansê nîşan bide. Tiştê ku perçeya zîv bi awayekî pêbawer peyda dike, yekrengî ye: bê surprîzên porozîteyê, bê valahiyên veşartî, di her alî de ku derxistin destûrê dide hêzek pêşbînîkirî, û di dema makînekirinê de aramiya pîvanî.
Aluminiuma Billet vs Cast vs Forged: Cûdahiyên Rastîn
3 rêyên hilberînê alumînyûma xav vediguherînin parçeyên qedandî, û her yek ji wan şopek cuda li ser metal dihêle. Tabloya li jêr wan li gorî faktorên ku ji bo performansa parçeyan û makînekirinê girîng in, berawird dike.
| Faktor | Billet (Makînkirî) | Avdan | Bîr kirin |
|---|---|---|---|
| Çawa hatiye çêkirin | Ji bar an plakaya hişk a hişk hatî çêkirin | Metalê heliyayî tê rijandin nav qalibekê | Vala germkirî bi çekiç an jî bi pêlkirinê hatiye şekilkirin |
| Binesaziya hundurîn | Yekreng, tîr, bê valahî | Porozîtî û valahiyan gengaz in | Herî dendik; herikîna genim li gorî şiklê beşê dimeşe |
| Qawet | Bilind û hevgirtî | Ya herî nizm ji sêyan; li gorî kalîteya avêtinê diguhere | Hêza herî bilind, nemaze hêza westandinê |
| Azadiya sêwiranê | Bi gihîştina amûran ve sînorkirî ye | Bilindtirîn; şeklên navxweyî yên tevlihev ên mimkun | Sînorkirî; şeklên sade û bihêz |
| Mesrefa amûrkirinê | Tune ye (tenê sererastkirin) | Bilind (mesrefa qalibê) li gorî qebareyê amortisman | Ji bo cildên mezin (mesrefa herî bilind) |
| Herî baş deng | 1 heta sedan | Bi sedan heta bi milyonan | Bi hezaran heta bi milyonan |
| Parçeyên tîpîk | Prototîp, braketên xwerû, parçeyên performansê | Blokên motorê, xanî, teker (derxistinî) | Bazûyên daliqandinê, alavên balafiran, krankvanên krankê |
| Pêvajoya qedandina rûyê | Qedandina makînekirî, Ra 1.6 an jî çêtir | As-casted xav; li cihê ku pêwîst be makînekirî ye | Çermê sexte; li navrûyan makînekirî |
Qaîdeya biryara pratîkî: avêtina qalibê di mîqdara bilind de qezenc dike, li cihê ku lêçûna qalibê kêm dibe û geometrîya tevlihev girîng e. Çêkirina qalibê li cihê ku berxwedana westandinê ji bo jiyanê krîtîk e qezenc dike. Billet ji bo prototîpan, karên xwerû yên bi mîqdara kêm, û her perçeyek ku îro hobîst an atolyeyek kar hewceyê hêza tevahî ye bêyî veberhênana amûran qezenc dike. Ev rewşa dawîn tam ew e ku makîneyên CNC û routerên ku ji bo aluminiumê jêhatî ne lê dijîn.
6061 li dijî 7075: Du Polên Girîng
Ger hûn bi her dabînkerê metalekî ve biçin, hûn ê bibînin ku du alavên çêkirî li ser refikên makîneyên billet serdest in: 6061 û 7075. Li gorî daneyên Komeleya Aluminiumê, rêzefîlmên 6000 û 7000 di makîneya CNC de pêşeng in, û ji bo piraniya atolyeyan hilbijartin ji bo van herduyan teng dibe.
| Mal | 6061-T6 (hespê kar) | 7075-T6 (pola hewavaniyê) |
|---|---|---|
| Hêza tansîl | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), bi qasî du qat |
| Zehmetî (Brinell) | ~ 95 | ~ 150 |
| berxwedana Corrosion | Pir baş; bi yekrengî anod dibe | Adil; bi gelemperî ji bo parastinê anodîzekirî an jî pêçayî ye |
| Weldability | Bi pêvajoyên standard re baş e | Xirab; welding nayê pêşniyar kirin |
| Machinability | Pir baş; çîpsên hinekî gomî | Pir baş; hişktir, çîp paqijkerê dişkînin |
| Ziravê | Baş; rengê anodîzasyonê yê domdar | Qedandina makînekirî ya geştir; rengê anodîzekirinê diguhere |
| Mesrefa nisbî | Baseline | Nêzîkî 2 caran ji bo her poundê (nirxên cîhana rastîn: ~ 38 $li hember ~ 101 $ji bo her barek wekhev) |
| Ji bo Best | Braket, amûr, kelepçe, parçeyên giştî | Parçeyên avahiyê yên stres-bilind, hewavanî, pêşbazî |
Tiştê ku di pelên taybetmendiyan de nayê dîtin ev e ku her du makîne çiqas dişibin hev. Endamên Machinist ên pratîkî yên ku her duyan rojane dibirrin, rapor dikin ku bername û amûrên wekhev bikar tînin, 7075 qedîmek berbiçav geştir dihêle û çîpan bi hêsanî dişkîne dema ku qiraxên karbîd hinekî zûtir li xwe dikin. Endamek lihevkirina civakê kurte kir: her yek ji wan mîna rûnê dibirre. Bikarhênerên foruma Hobby-Machinist jî vê yekê dubare dikin: heman xwarin û leza 6061, ji 7075 netirsin.
Faktorên rastîn ên biryarê lêçûn û sepandin in, ne makînebûn. Dema ku parçe bi rastî hewceyê hêzê be, ji bo 7075 du qat bidin: braketên hilgirtina barê, pêkhateyên vemirandinê, alavên stresa bilind. Ji bo her tiştî 6061 bikar bînin, û wekî bonusek domdariya anodîzasyonê û qayîlbûna qayîlbûnê ya çêtir bistînin.
T6 tê çi wateyê? Germ bi zimanekî sade
Tîpên piştî jimareya alloy germahiyê, rewşa dermankirina germî ya ku hêza dawîn destnîşan dike, diyar dikin. Ji bo kirrûbirên billet, 3 navdêr hema hema her tiştê li ser refê vedihewînin.
✓ T6: Çareserî bi germî hatiye dermankirin û bi awayekî sûnî hatiye pîrkirin. Temperatura hêza tevahî ya standard ji bo hem 6061 û hem jî 7075. Ger navnîşek tenê 6061 an 7075 bêyî temperaturê dibêje, T6 bigirin lê berî kirînê ji bo xebata avahîsaziyê piştrast bikin.
✓ T651: T6 û dirêjkirina kontrolkirî ku zexta navxweyî sivik dike. Ji bo stoka plakayê girîng e: Plaka T651 di dema makînekirinê de dûztir dimîne ji ber ku zextên mayî yên ku dibin sedema xwarbûnê hatine derxistin. Ji bo parçeyên bi deverên mezin ên bêrîk hêjayî vê prîma piçûk e.
✓ O (tehlkirî)Rewşa nerm, bê germkirin. Bi hêsanî tê tewandin, makînekirin pir xirab e (pir şil e), û qels e. Ji bo parçeyên makînekirî dûr bisekinin heya ku hûn plan dikin ku yekem çêbikin û piştî wê germê derman bikin.
Xala kêmkirina stresê ji bo her kesê ku plakaya stûr makîne dike hêjayî girîngiyê ye. Birîna qulikên kûr di stokên bê stres de stresên girtî berdide, û perçe dikare bi eşkereyî bitewîne dema ku materyal ji hev dikeve. Plaka T651 bi taybetî ji bo pêşîgirtina li vê yekê heye. Ji bo perçeyên zirav û braketên piçûk, çîpa standard T6 baş e.
Makînekirina Billet Aluminium: Bingehên Xwarin û Lezayê
Aluminium metala herî efûkar e ji bo makînekirinê, ji ber vê yekê ew ji bo hobîstan ku ji dar û plastîkan dest pê dikin metala yekem a rast e. Hejmarên li jêr xalên destpêkê yên lihevkirî ne ku ji nexşeyên birrîna pîşesaziyê yên heyî û pratîka foruma makînîstan hatine girtin. Wan wekî rêzeyên derbasbûna yekem bihesibînin, dûv re bi guhdarîkirina birrînê mîheng bikin.
| parametreyê | Xala Destpêkê ya 6061-T6 | Xala Destpêkê ya 7075-T6 |
|---|---|---|
| Leza rûberê (karbîd) | 800 heta 1,000 SFM xemilandin | 600 heta 900 SFM (10 heta 20% kêmkirin) |
| Barê çîpê, 1/4 mîla dawiya înç | 0.002 heta 0.004 IPT | 0.002 heta 0.004 IPT (wekhev) |
| Barê çîpê, 1/2 mîla dawiya înç | 0.003 heta 0.006 IPT | 0.003 heta 0.006 IPT (wekhev) |
| Jimartina bilûrê | 2 an 3 floyte ji bo paqijkirina çîpan | 2 an 3 floyte; çîp hêsantir dişkên |
| Tool coating | Bê pêçandin an ZrN (qet TiAlN nebe) | Bê pêçandin an ZrN (qet TiAlN nebe) |
| Sarinc / rûnkirin | Mij an lehiyê; rê li ber kombûna qiraxan digire | Eynî; rêveberiya germê hinekî girîngtir e |
3 rêzik ji her nexşeyekê bêtir w8 hildigirin. Ya yekem, barê çîpê serdest e: çîpek pir sivik e û amûr li şûna birînê dişoxilîne, germê çêdike û aluminiumê bi qiraxa birînê ve diqelişîne (qiraxa kombûyî, kujerê qedandina aluminiumê ya jimare yek). Ya duyemîn, çîpan ji birînê derxînin: ji nû ve birîna çîpan qedandinê xera dike û amûran dişkîne, ji ber vê yekê frezên dawiya floytê yên 2 û 3 bi gulên mezin di karê aluminiumê de serdest in. Ya sêyemîn, qet amûrên bi pêçandina TiAlN li ser aluminiumê bikar neynin: pêçandin aluminium dihewîne û bi kîmyewî zirarê dide perçeya kar.
Nimûneyek Xebatê ji bo Makîneyên Hobî
Amûra pratîkî: kargeheke hobiyê an jî routerê ku ji bo aluminiumê tê bikaranîn bi milê 4,200 RPM û 1/2 Aşê dawiya karbîdê ya 3-fluteyî ya înç li 6061. Endamek makîneya hobby-machinîst ku tam vê sazkirinê dimeşîne, rapor dike ku 30 heta 40 IPM bi barê çîpê ya nêzîkî 0.005 înç ji bo her diranek bi 3 HP berdest dixebite. Ev taybetmendiya makîneya aluminiumê li ser makîneyên piçûk e: RPM-ya navîn, barên çîpê yên rastîn, û lêdana girtina kar a hişk li dû leza rûyê atolyeyên mezin.
Routerên bi RPM-ya bilind hesaban berevajî dikin. Milê routerê yê 10,000 heta 24,000 RPM nikare ji bo makîneyên birrînê yên mezin têra xwe hêdî bike, ji ber vê yekê xebata bi routerê aluminiumê makîneyên bi dawiya yek-flute û 2-flute yên piçûk tercîh dike (1/8 ber 1/4 înç) bi xwarina tund bi lez dixebitin da ku barê çîpê biparêzin. Perçeyên aluminiumê yên yek-flute tam ji bo vê yekê hene: qulikek mezin çîpan di leza routerê de paqij dike li cihê ku amûrên pir-flute digirin.
Ji bo Billet Aluminumê Hûn Çi Makîneyê Hewce ne?
Makîneyên ku ji alumînyûma billet têne çêkirin, ji ya ku destpêker texmîn dikin pir zêdetir in. Pêdiviya makîneyan hişkbûn û rêveberiya çîpê ye, ne hêza xav. 3 çînên makîneyan spektruma ji hobîstan heta firoşgehê vedihewînin.
Aşxaneyên CNC yên sermaseyê û yên hobiyêBi taybetî ji bo metalê hatiye çêkirin, bi çarçoveyên hesinî yên hişk û milên torka bilind ên RPM-ya kêm ku ji bo birrînên mezintir guncan in. makîneya frezkirinê ya CNC ya hobiyê ji bo metal û makîneya frezekirinê ya CNC ya piçûk a sermaseyê class di herdu modelên 6061 û 7075 de jî kelepçe, qapax û perçeyên piçûk ên ji metal digire. Ev makîneya metal a xwezayî ya yekem e.
Rûterên CNC yên bi kapasîteya aluminiumêRûterên Gantry bi çarçoveyên hişk, milên guncaw, û rûnkirina mijê, bi karanîna rêbaza qutkera piçûk a bi RPM-ya bilind, alumînyûma billet baş dibirrin. Rêbernameya çareseriyên CNC ya routerê ji bo aluminiumê pêdiviyên sazkirinê vedihewîne, û Routera CNC ya aluminiumê bi pergala ATC ya dîskê dawiya hilberînê temsîl dike ku tê de guhertinên amûran û zarfên mezintir girîng in. Router ji bo xebata plakeyê dibiriqin: parçeyên billet ên deşt, panel, û braketên 2.5D.
Makîneyên frezê yên CNC yên tevahîJi bo birînên kûrtir, germahiyên hişktir, qebareyên hilberînê, û parçeyên ku hewceyê gelek sazkirinan in, Kataloga makîneya frezkirinê ya CNC makîneyên frezkirina metalên otomatîk bi rêya platformên qalib-polê digire nav xwe. Ev gav hişkbûnê dikire, ku rasterast vediguhere rakirina materyalê ya zûtir û toleransên çêtir di xebata billet de. Berfirehtir Kataloga makîneya CNC ya metal vebijarkên cîran ji bo dikanên ku aluminium bi pola, pirinc û sifir re tevlihev dikin vedihewîne.
Ferheng: Termên Aluminiumê yên Billet
Dema kirîna stokan, xwendina mijarên forumê, an jî berawirdkirina navnîşên materyalan, vê referansê bikar bînin.
| Îfade | Binavî |
|---|---|
| Billet | Blok an jî şûrek ji alumînyûma kolandî ya ji madeyê derxistî an jî pêçayî hatiye birîn, amade ye ji bo makîneyê. |
| Çêkirin | Aluminiuma ku piştî rijandinê bi mekanîkî hatiye xebitandin (derxistin, pêçandin), û avahiya wê ya danî hatiye safîkirin. |
| ingot | Bloka mezin a alumînyûmê ya wekî avêtinê ku berhemên hesinî jê dest pê dike. |
| Bitrî | Nîşankirina rewşa dermankirina germî (T6, T651, O) ku hêz û hişkiya dawîn a alloy destnîşan dike. |
| T651 | Germahiya T6 û dirêjkirina kontrolkirî ji bo sivikkirina stresê; plakaya stûr di dema makînekirinê de dûz dihêle. |
| Deşta çêkirî (BUE) | Aluminium ji ber germ û rijandinê xwe bi qiraxa birîn ve diqelişîne; sedema sereke ya qedandinên nebaş e. |
| Barkirina çîpê (IPT) | Her diranek birrînê di her zivirînê de çend înç materyal radike; xwarin û leza navikê diguhere. |
| MFS | Piyên rûberê di deqîqeyê de; leza qiraxa birrînê li seranserê materyalê. |
| Gomî | Meyla alumînyûma nerm (bi taybetî 6061 û madeyê germkirî) ji bo lekeyan li şûna ku paqij bibire. |
| porozîtî | Valatiyên navxweyî ji gaza asêmayî di nav alumînyûma avêtinê de; di madeyê billet ê bi rêkûpêk hatî çêkirin de tune ne. |
Pirsên Pir tên Pirsîn
Ma alumînyûma billet ji alumînyûma qalibkirî bihêztir e?
Bi gelemperî erê, ji bo heman malbata alloy. Pêvajoya çêkirinê ya ku stoka biletê çêdike, porozîtî û valahiyan ku rijandin dikare li dû xwe bihêle ditepisîne, û ji bo parçeyên biletê hêzek domdartir dide. Alumînyûma rijandî di hêza westandinê de ji herduyan jî çêtir e ji ber ku rijandina biletê herikîna danan bi şeklê parçeyê re li hev dike. Hişyariya rastîn: parçeyek rijandî ya baş-endezyarkirî dikare ji parçeyek biletê ya bi sêwirana xirab çêtir performansê nîşan bide, ji ber vê yekê bilet garantiyek domdariyê ye, ne serketinek otomatîkî ya hêzê ye.
Ma makînekirina 7075 ji 6061 dijwartir e?
Li gorî makînîstên ku her duyan rojane dibirin, hema hema ne pir zêde. Endamên foruma Makîneîstên Pratîkî radigihînin ku li ser her du alloyan bername û amûrên wekhev dimeşînin, bi cûdahiyên ku ew in ku 7075 qiraxên karbîdê hinekî zûtir dişkîne, çîpan bi hêsanî dişkîne, û rûyek geştir dihêle. Nexşeyên birrîna pîşesaziyê yên heyî leza rûyê 7075 ji sedî 10 heta 20 li jêr 6061 (600 heta 900 SFM li hember 800 heta 1,000 SFM bi karbîdê xemilandin) bi barên çîpan ên wekhev nîşan didin. Divê tu alloy hobîstekî netirsîne.
Çima 7075 ji 6061 pir bihatir e?
Alloykirina li ser bingeha zincê, kontrola hilberînê ya hişktir, û daxwaza fezayî. Bihayên cîhana rastîn ji mijarên kirîna Practical Machinist vê valahiyê bi zelalî nîşan didin: barên berawirdî bi qasî 38 dolar ji bo 6061-T6 li hember 101 dolar ji bo 7075-T6 têne nirxandin, nêzîkî prîma 2x-plus a ku bi gelemperî tê gotin. Mesrefa zêde ya kirînê bi qasî du qat hêza kişandinê zêde dike (dora 572 MPa li hember 310 MPa), ku tenê di sepanên bi rastî barhilgir de sûdmend e.
Ma bi rastî routerê CNC dikare alumînyûma billet bibire?
Belê, bi rêbaza rast. Rokerên çarçove-hişk bi milên guncaw, plakaya alumînyûmê ya billet bi rêkûpêk bi karanîna frezên dawiya karbîdê yên yek-flute an 2-flute yên piçûk dibirrin (1/8 ber 1/4 înç) bi RPM-ya bilind bi xwarina êrîşkar dixebitin da ku barê çîpê biparêzin, û her weha rûnkirina mijê ji bo pêşîgirtina li kombûna qiraxan. Tiştê ku routers nikarin baş bikin, xêzkirina kûr û giran bi kêrkerên mezin e, ku ev e ku aşên CNC-yê yên hişk li wir digirin. Braketên deşt, panel, û parçeyên billet ên 2.5D bi hişkî qada routersê ne.
T6 di 6061-T6 de tê çi wateyê?
T6 nîşana germkirinê ye: bi çareseriyê bi germî hatiye dermankirin û bi awayekî sûnî hatiye temenkirin heta ku bi tevahî xurt bibe. Ev şerta standard e ji bo stoka billet a 6061 û 7075. T651 dirêjkirinek kontrolkirî zêde dike ku zexta navxweyî sivik dike, ku dema ku hûn qulikên kûr tê de makîne dikin, plakaya stûr daîre dihêle. Stoka bi germkirinê (O temper) nerm, bi makîneyê re wek hev e û qels e, ji ber vê yekê ji bo parçeyên makînekirî jê dûr bisekinin.
Divê destpêkerek bi çi cure xwarin û leza ji alumînyûma billet dest pê bike?
Bi amûrên karbîdê di 6061-T6 de: bi qasî leza rûyê 800 heta 1,000 SFM, barkirina çîpê ji 0.002 heta 0.004 înç ji bo her diranek li ser 1/4 mîla dawiya înç, 2 an 3 floyte, bê pêçandin an pêçandina ZrN, û sarincokê bi mij an lehiyê. Li ser makîneyek hobî bi dora 4,200 RPM ve sînorkirî ye bi 1/2 Makîneyeke birrîna 3-bilêtî ya înç, pratîka ku ji hêla forumê ve hatiye belgekirin, 30 heta 40 IPM bi barê 0.005 çîpê dixebite. Bi awayekî muhafezekar dest pê bikin, guh bidin birînê, û berî zêdekirina leza xwarinê zêde bikin.
The Bottom Line
Aluminiuma billet bi tenê madeyek çêkirî ye ku di parçeyan de tê makînekirin, û navûdengê ku ew hildigire ji domdariya wê avahiya çêkirî tê: bê porozîteya avêtinê, hêza pêşbînîkirî, û tevgera makînekirinê ya paqij. Ji bo piraniya karan, 6061-T6 bersiva rast e, û 7075-T6 ji bo parçeyên ku bi rastî hewceyê du qat hêzê bi du qat bihayê ne tê veqetandin. Her du alloy jî bi hêsanî têne makînekirin ku ew ji bo her hobîstek ku ji dar û plastîk derbas dibe, metalên yekem ên rast in.
Makîne ji metalê girîngtir e. Yek hişk makîneya frezkirinê ya CNC ya hobiyê an jî bi awayekî rast hatiye mîhengkirin routerê CNC-yê yê ku ji aluminiumê re maqûl e karê billetê ji bo her atolyeyê vedike, û kataloga makîneya frezê ya CNC ya tevahî gava ku mezinahiya parçeyê, kûrahî, an jî qebare ji çîna têketinê mezintir dibe, gavavêtinê vedihewîne. Bi STYLECNC tîmek ji bo lihevhatina makîneyekê bi parçeyên billet ên ku hûn dixwazin çêbikin.